


coperchi di lattine di bevandeSvolgono una funzione ben più ampia della semplice chiusura di una lattina di alluminio. Contribuiscono a mantenere la pressione interna, a proteggere la bevanda da contaminazioni esterne, a garantire la stabilità della linea di riempimento e a creare l'esperienza di apertura finale.
Per le bevande analcoliche gassate, la birra, l'acqua frizzante, le bevande energetiche, i succhi di frutta e altre bevande in lattina, il fondo della lattina è una parte funzionale dell'intero prodotto. Le sue dimensioni, il materiale, il design della cordonatura, il rivestimento, il composto sigillante e la consistenza dell'arricciatura influenzano le prestazioni della lattina finita.
Un coperchio adatto non deve solo adattarsi al corpo della lattina. Deve sigillare in modo uniforme, funzionare senza intoppi sulla linea di produzione, resistere alle condizioni a cui è destinata la bevanda e aprirsi in modo prevedibile.
Un piccolo componente deve svolgere diverse funzioni
A fondo lattina di bevandadeve svolgere diverse funzioni contemporaneamente.
Deve:
- Formare una doppia cucitura sicura con il corpo della lattina
- Mantenere la resistenza dell'imballaggio sotto pressione interna
- Proteggere la bevanda dall'aria e dalla contaminazione.
- Garantire un'alimentazione fluida sulla linea di riempimento
- Aprire senza forzare eccessivamente
- Mantenere la linguetta di trazione ben fissata.
- Mantenere l'integrità del rivestimento durante la lavorazione e lo stoccaggio.
Questi requisiti sono strettamente collegati.
Ad esempio, ridurre il residuo di cordonatura può facilitare l'apertura di un'estremità, ma la cordonatura deve comunque rimanere sufficientemente resistente durante il riempimento, il trasporto e l'impilamento. Aumentare la resistenza del metallo può migliorare la resistenza alla pressione, ma il sistema di apertura deve comunque garantire una risposta comoda e controllata.
Un fondo affidabile per lattine di bevande è quindi il risultato di un design equilibrato piuttosto che di un singolo elemento di forte impatto.
Bevande diverse creano esigenze diverse per quanto riguarda il fondo della lattina
Il fondo di una lattina utilizzato per bevande gassate può essere soggetto a condizioni di lavoro diverse rispetto a quello utilizzato per succhi di frutta non gassati o altre bevande non gassate.
| Applicazione di fertilizzanti | Principali condizioni che influenzano la fine della lattina |
|---|---|
| Bevande analcoliche gassate | Pressione interna continua, variazioni di temperatura, mantenimento della carbonatazione |
| Birra | Pressione interna, condizioni di pastorizzazione, protezione del sapore |
| Bevande energetiche | Acidità, carbonazione, principi attivi, lunghi periodi di conservazione |
| Acqua frizzante | Resistenza alla pressione e prestazioni di apertura costanti |
| Bevande a base di succo di frutta | Acidità, compatibilità del rivestimento, possibile riempimento a caldo |
| Bevande non gassate | Metodo di riempimento, dosaggio dell'azoto, raffreddamento e condizioni di conservazione |
Ciò non significa che ogni bevanda richieda un risultato finale completamente diverso. Significa che il risultato finale deve essere valutato in base alla formula specifica della bevanda e al metodo di lavorazione.
Due bevande confezionate in lattine della stessa dimensione possono comunque avere requisiti diversi in termini di rivestimento, pressione o conservazione.
Il fondo di una lattina deve essere compatibile con l'apertura della lattina, non solo con la sua capacità.
La capacità della lattina è spesso il primo dettaglio menzionato quando si parla di imballaggi, ma da sola non determina le specifiche finali.
Una lattina slim da 250 ml, una lattina elegante da 330 ml, una lattina standard da 355 ml e una lattina da 500 ml possono avere formati del corpo diversi. Alcuni corpi di lattine con capacità diverse possono condividere le stesse specifiche del collo e della base, mentre lattine con la stessa capacità possono avere dimensioni di apertura diverse.
Il collegamento importante è tra:
- L'apertura della lattina con il collo stretto
- La flangia del corpo
- La lattina termina arricciandosi
- Il mandrino e i rulli di cucitura
Quando queste parti sono coordinate correttamente, il gancio del corpo e il gancio di copertura possono formare una doppia cucitura stabile.
Per questo motivo, la scelta del corpo e del fondello della lattina deve essere considerata congiuntamente. Trattarli come componenti separati può comportare inutili interventi di regolazione durante la configurazione della linea di riempimento.
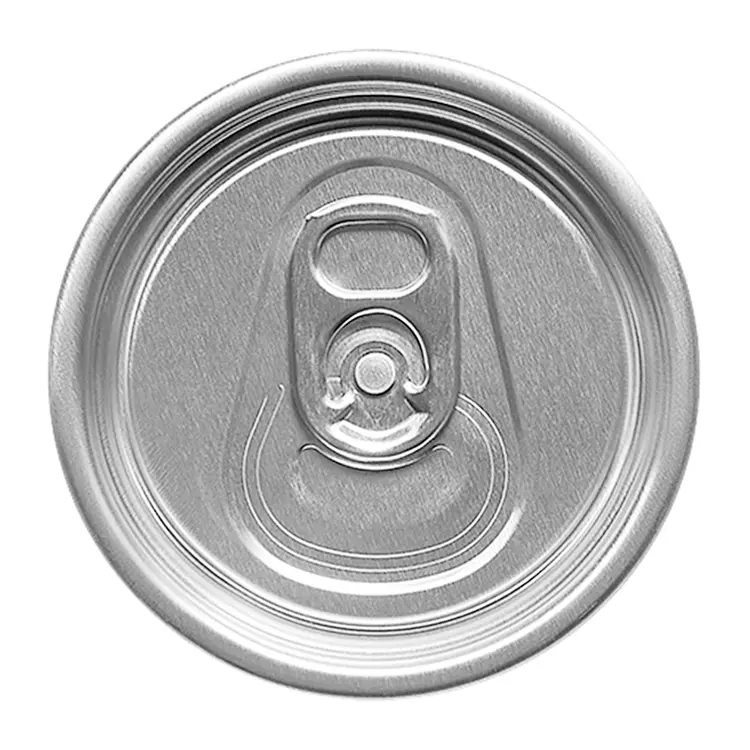
Cosa distingue un finale di gara stabile da uno incostante?
Le estremità delle lattine possono sembrare simili da lontano, ma piccole variazioni possono produrre risultati molto diversi durante la produzione ad alta velocità.
Diverse aree meritano particolare attenzione.
Consistenza del riccio
La curvatura è il bordo esterno sagomato dell'estremità che si collega alla flangia del corpo della lattina durante la saldatura.
Il suo profilo deve rimanere stabile da un'estremità all'altra. Arricciamenti irregolari possono influire sull'alimentazione del coperchio, sul posizionamento, sulla formazione dell'uncino e sulla consistenza della cucitura.
Posizionamento del composto sigillante
Il composto sigillante viene applicato all'interno della piega per contribuire a chiudere i canali microscopici nella doppia cucitura.
Un'applicazione uniforme garantisce una sigillatura ripetibile. Un'applicazione non uniforme del composto, la presenza di contaminazioni o condizioni di conservazione inadeguate possono aumentare il rischio di perdite.
Controllo del punteggio
La linea di frattura definisce il punto in cui il pannello di apertura si interrompe quando la linguetta viene sollevata.
La quantità di metallo residuo sotto l'incisione deve essere controllata con attenzione. Un eccesso di metallo residuo può rendere difficile l'apertura del coperchio, mentre una quantità insufficiente può ridurre la resistenza agli urti o alla pressione interna.
Formazione di rivetti e linguette
Il rivetto collega la linguetta al pannello terminale e trasferisce la forza di apertura verso l'area incisa.
La formazione stabile dei rivetti e il posizionamento preciso delle linguette contribuiscono a creare una rottura iniziale uniforme e un'apertura controllata del pannello.
Rivestimento superficiale
Il rivestimento interno contribuisce a separare l'alluminio dalla bevanda.
Una copertura uniforme è importante per mantenere la compatibilità della confezione, soprattutto quando la bevanda contiene acidi, sali, alcol, aromi o composti attivi.
La produzione stabile inizia prima della saldatrice
Il fondo di una lattina per bevande deve anche fungere da componente della linea di produzione.
Durante il funzionamento, le estremità devono separarsi in modo netto, attraversare il sistema di alimentazione, raggiungere la lattina nella posizione corretta e rimanere intatte prima di entrare nella macchina sigillatrice.
Una forma finale uniforme può contribuire a ridurre:
- Alimentazione irregolare del coperchio
- Inceppamenti finali nel canale di alimentazione
- Disallineamento prima della cucitura
- Regolazioni frequenti della linea
- Variazione casuale delle cuciture
- Perdita di materiale non necessaria
Anche la protezione dell'imballaggio è importante. I fondi delle lattine sono componenti di precisione leggeri, quindi urti, compressione, umidità o contaminazione durante il trasporto e lo stoccaggio possono comprometterne l'integrità finale.
Un imballaggio esterno robusto, fascette di chiusura ordinate, conservazione in luogo asciutto e manipolazione accurata contribuiscono a proteggere l'arricciatura, il pannello e l'area di sigillatura prima della produzione.
La performance di apertura fa parte dell'esperienza del prodotto.
La linguetta di apertura è una delle poche parti della confezione con cui le persone interagiscono direttamente. Una lattina può rimanere perfettamente sigillata durante la produzione e il trasporto, ma un'esperienza di apertura difficoltosa influisce comunque sull'impressione finale.
Un'apertura facilitata adeguata dovrebbe garantire:
- Una linguetta facile da sollevare
- Prevedibile rottura del punteggio iniziale
- Proseguimento senza intoppi del percorso di apertura
- Allegato sicuro
- Bordi di apertura controllati
- Prestazioni costanti tra i diversi lotti di produzione.
La forza di apertura non deve essere semplicemente ridotta al minimo. L'obiettivo è un'apertura controllata senza indebolire l'estremità durante la manipolazione e lo stoccaggio.
Questo equilibrio è particolarmente importante per le bevande sottoposte a processi di pressione o termici.
La qualità finale del contenitore dovrebbe rimanere costante anche in grandi lotti di produzione.
Alcuni buoni campioni non rappresentano il risultato completo della produzione. Le linee di confezionamento delle bevande dipendono dalla costanza e dalla ripetibilità delle prestazioni su grandi quantità.
La produzione stabile può terminare richiede il controllo su:
- Condizione della materia prima
- Formazione di gusci
- Dimensioni del riccio
- punteggio residuo
- Formazione di rivetti
- Tab stick
- Applicazione composta
- Aspetto del rivestimento
- Pulizia dell'imballaggio
Quando questi fattori rimangono entro un intervallo controllato, le linee di riempimento possono funzionare con un minor numero di variazioni impreviste.
La coerenza facilita anche il mantenimento delle impostazioni di saldatura. Se il profilo del fondo della lattina cambia in modo evidente tra un lotto e l'altro, la linea potrebbe richiedere ripetute regolazioni anche se il corpo della lattina e la saldatrice rimangono invariati.
Perché è importante la fornitura coordinata di lattine e coperchi delle lattine
Il corpo e il fondo della lattina vengono sigillati in un unico involucro durante la produzione. Le loro dimensioni, i rivestimenti, le prestazioni in termini di pressione e le caratteristiche di saldatura devono quindi essere compatibili tra loro.
L'utilizzo di lattine e coperchi coordinati può semplificare la comunicazione in merito a:
- Dimensioni del corpo e del collo
- Compatibilità finale
- Applicazione di fertilizzanti
- Stampa e aspetto esterno
- Requisiti per il rivestimento interno
- Imballaggio e protezione durante il trasporto
- Adattamento della linea di riempimento
Contribuisce inoltre a ridurre le situazioni in cui il corpo della lattina, il fondo e il sistema di aggraffatura vengono valutati separatamente e assemblati solo nella fase finale di produzione.
Lattine e coperchi in alluminio di Packfine
Packfine fornisce lattine in alluminio per bevande e relativi coperchi, adatti a diversi formati e applicazioni.
La gamma di prodotti può essere considerata in base alla forma della lattina, alla capacità, alle specifiche del collo, al tipo di bevanda, alle condizioni di pressione, ai requisiti di rivestimento e alla configurazione della linea di riempimento.
Grazie al coordinamento di corpi e fondi delle lattine, Packfine offre una soluzione di imballaggio completa, garantendo una sigillatura stabile, una protezione affidabile delle bevande, un'apertura costante e un aspetto uniforme della confezione.
FAQ
Qual è la funzione principale del coperchio di una lattina di bevanda?
Il fondo di una lattina crea una connessione ermetica con il corpo della lattina, aiuta a mantenere la pressione, protegge la bevanda e fornisce una struttura che facilita l'apertura della confezione finita.
È possibile utilizzare la stessa estremità per lattine di bevande di diverse dimensioni?
Sì, quando le lattine hanno le stesse specifiche di collo e apertura. La sola capacità della lattina non determina la dimensione del fondo.
I coperchi delle lattine sono adatti per le bevande gassate?
Possono essere utilizzati per bevande gassate quando la resistenza del materiale, la struttura del pannello, il disegno della scanalatura, il rivestimento e le specifiche della giunzione corrispondono alle condizioni di pressione previste.
Quali informazioni aiutano a determinare un coperchio per lattina adatto?
Le informazioni utili includono il formato della lattina, le specifiche del collo, il tipo di bevanda, la temperatura di riempimento, le condizioni di carbonazione o azoto, il processo termico, la configurazione della sigillatrice e il tipo di apertura richiesto.
Data di pubblicazione: 31 luglio 2026